





Przeszacowana prognoza może zamrozić finanse firmy na długo. Są na to narażone szczególnie przedsiębiorstwa sprzedające asortyment niszowy i działające na rynkach, na których popyt trudno przewidzieć. Klienci oczekują tu artykułów skrojonych do potrzeb. Jeśli dostają wyłącznie standardowe, odpuszczają. W takich sytuacjach rentowność zwiększa elastyczny system produkcji, np. Make to Order (MTO). Na czym polega i jakie korzyści zapewnia?
W tekście znajdziesz
- Make to Order – definicja i podstawy
- Na czym dokładnie polega model MTO?
- Korzyści biznesowe wynikające z modelu MTO
- Kiedy warto wdrożyć model Make to Order?
- Jak czytać matrycę wyboru modelu?
- Znaczenie marży i presji konkurencyjnej
- Synergia MTO i MTS
- Wyzwania i ryzyka stosowania MTO
- Wymagania wobec systemów ERP, MES i APS oraz kompetencji zespołu
- Kluczowe kroki do wdrożenia Make to Order
- Metryki i KPI dla efektywnego MTO
- Postaw na zintegrowany system produkcji i korzystaj z MTO
Make to Order – definicja i podstawy
W Make-to-order (produkcja na zamówienie) proces produkcji startuje dopiero, kiedy klient złoży i potwierdzi zamówienie. Tak więc firma nie wytwarzania „na zapas”, lecz wyłącznie w ilościach, które zaspokoją bieżące zapotrzebowanie rynku.
Na czym dokładnie polega model MTO ?
Zamówienie klienta uruchamia cały proces produkcyjny i powiązane z nim czynności okołoprodukcyjne: planowanie materiałowe, analizę mocy produkcyjnych, przygotowanie technologii wytwórczej oraz harmonogramu dostaw.
Model ten często stosują firmy oferujące liczne warianty jednego produktu. Przykładowo przedsiębiorstwa zajmujące się produkcją mebli na wymiar czy maszyn przemysłowych pod indywidualne zamówienie klienta. Chociaż bazę modelu tworzą identyczne komponenty, ostateczna konfiguracja wyrobu różni się w zależności od zamówienia.
Brak magazynu wyrobów gotowych i minimalizacja zapasów
Firmy działające w modelu MTO przechowują na magazynie przeważnie małe ilości wyrobów gotowych. Wynika to z faktu, że produkt końcowy powstaje dopiero wtedy, kiedy ma potwierdzonego odbiorcę. Firmy zamiast gromadzić na stanach wiele ukończonych produktów o dużych gabarytach, przechowują głównie surowce, półprodukty i komponenty o szerokim zastosowaniu. W wielu zakładach utrzymuje się bufory dla standardowych surowców, takich jak profile stalowe, płyty meblowe czy komponenty elektryczne.
Mechanizm pull-type: popyt inicjuje proces
Model, w którym proces produkcji jest inicjowany oddolnie przez klienta określa się jako logiką typu pull. Obieg informacji wygląda tak: klient – dział planowania – dział zakupów – dział produkcji. Mechanizm różni się od podejścia push, w którym plan opiera się głównie o prognozy i wcześniej założony wolumen sprzedaży. W MTO popyt jest rzeczywisty, a produkty od razu przypisane do konkretnych odbiorców.
Korzyści biznesowe wynikające z modelu MTO
Model MTO zapewnia przedsiębiorcom wiele korzyści, w tym możliwość szybkiego odmrożenia kapitału i odzyskiwania gotówki z kontraktów. Gwarantuje też pełną kontrolę nad realizacją każdego zlecenia produkcyjnego. Proces wytwórczy, który startuje dopiero po potwierdzeniu zamówienia, zmienia strukturę kosztów produkcji, sposób finansowania zleceń oraz relację z klientem końcowym.
Redukcja martwych zapasów
Make to Order minimalizuje martwe stany magazynowe, czyli pozycje przestarzałe, często wymagające przeceny poniżej ustalonego wcześniej poziomu. Firmy, które produkują głównie produkty konfigurowalne, przygotowywane zgodnie z preferencjami klientami (np. meble na wymiar), powinny regularnie pozbywać się tego typu asortymentu, ponieważ z czasem traci on swoją wartość. Tak można minimalizować koszty kapitału obrotowego.
Poprawa cash flow dzięki wpłatom przed rozpoczęciem produkcji
Cash flow (przepływ gotówki) w MTO poprawia się, kiedy model sprzedaży firmy uwzględnia zaliczkę, przedpłatę lub harmonogram płatności powiązany z kamieniami milowymi realizacji. Firma otrzymuje środki, jeszcze zanim poniesie pełne koszty produkcji, a wpłaty klientów pokrywają część kosztów realizacji zamówień. Taki układ zmniejsza też presję na finansowanie pomostowe. Wskaźnik cash-to-cash jest więc w MTO korzystniejszy niż w produkcji na magazyn.
Lepsza jakość i większa kontrola procesu przy każdym zamówieniu
MTO zapewnia wysoką jakość produkcji, ponieważ każde zlecenie ma osobny przebieg operacyjny z własną specyfikacją, dokumentacją i historią zmian. Ułatwia to kontrolę jakości, w tym analizę zgodności między projektem, a finalnym wyrobem.
W produkcji seryjnej błędna konfiguracja skutkuje powieleniem wady w całej partii. W MTO ma to mniejszą skalę, łatwiej też ustalić źródło konkretnej wady. Dotyczy to szczególnie branż regulowanych lub technicznych, w których trzeba zadbać o przejrzystość numerów partii, parametrów testu albo wersji rysunku wykonawczego przypisanej do konkretnego zamówienia.
Zwiększenie elastyczności produkcji i personalizacja
Produkcja w MTO jest elastyczna, ponieważ opiera się o bieżące zamówienia oraz aktualny popyt, a nie sztywno ustalone prognozy. Łatwo można wprowadzać zmiany, jeśli zajdzie taka potrzeba. Ma to spore znaczenie ze względu na dużą zmienność preferencji odbiorców.
MTO zapewnia wysoki poziom personalizacji, ponieważ klient wybiera parametry wyrobu jeszcze przed rozpoczęciem produkcji. Mogą to być wymiary, materiał wykonania, wyposażenie, układ funkcji albo zestaw opcji technicznych zapisanych w konfiguratorze produktu.
To odróżnia produkcję na zamówienie od modeli nastawionych na standaryzację oferty końcowej. W branży B2B dominują zamówienia krótkoseryjne lub jednostkowe. Ten sam producent realizuje jednego dnia kilka zleceń o wspólnej technologii bazowej, lecz o innej strukturze BOM i innej sekwencji operacji.
Wyższa satysfakcja klienta i większa lojalność dzięki indywidualnemu podejściu
Satysfakcja klienta rośnie wtedy, kiedy zamiast standardowego produktu katalogowego, otrzymuje on artykuł spersonalizowany. W MTO klient sam uczestniczy w procesie definiowania parametrów końcowych produktu. Dzięki temu od początku wiadomo, jak ułożyć proces technologiczny, żeby finalny produkt spełniał oczekiwania. Wzmacnia to także lojalność, ponieważ relacja przestaje opierać się wyłącznie na cenie jednostkowej i terminie dostawy.
Kiedy warto wdrożyć model Make to Order?
Model Make to Order docenią firmy, które produkują artykuły unikalne, działają w branży o zmiennym popycie i na niszowych rynkach, a także ponoszą wysokie koszty magazynowania.
Produkty unikalne i wysoce konfigurowalne
MTO warto wdrożyć, jeśli klient chce mieć wpływ na parametry końcowe produktu, który powstaje z gotowych modułów lub komponentów. Są to m.in. meble na wymiar, zabudowy przemysłowe, urządzenia technologiczne czy specjalistyczne szafy sterownicze. Jeśli firma ciągle poszerza liczbę wariantów takich produktów, to powinna zyskać na wdrożeniu MTO.
Nieregularny i zmienny popyt
MTO sprawdza się w środowisku, w którym popyt trudno przewidzieć. Jeśli sprzedaż zależy od przetargów, projektów inwestycyjnych albo pojedynczych kontraktów B2B, produkcja na magazyn często kończy się nadwyżką. Dotyczy to m.in. producentów linii transportowych oraz wyposażenia laboratoryjnego. Zamówienia pojawiają się skokowo, mają różną wartość i specyfikę techniczną, tak więc plan oparty wyłącznie na historii sprzedaży to za mało.
Wysokie koszty magazynowania
O wdrożeniu MTO warto również pomyśleć, kiedy koszty magazynowania towaru znacznie rosną. Powodem są często gabaryty, wymogi dot. składowania lub wysoka wartość jednostkowa. Wyjątkowo duże koszty generują m.in. konstrukcje stalowe, elementy maszyn oraz urządzenia medyczne wymagające regularnej kontroli wersji.
Do kosztów jawnych dochodzą często koszty ukryte związane z ubezpieczeniem, obsługą reklamacji partii oraz koniecznością korygowania cen starszych produktów. W branży elektroniki użytkowej cykl życia wielu wariantów produktowych skrócił się do kilku kwartałów. Tak więc niesprzedany towar z tej kategorii traci wartość szybciej niż w segmentach o wolniejszej rotacji.
Niszowe rynki oraz krótkie cykle życia produktu
Rynki niszowe charakteryzują się przeważnie małą liczbą klientów o bardzo sprecyzowanych potrzebach. Zamiast masowej produkcji, korzystniej skupić się tam na wytwarzaniu niewielkiej ilości pozycji wielowariantowych. Także, jeżeli firma działa w branży specjalistycznej (np. inżynierii, zdrowia), w których bardziej niż natychmiastowy dostęp do produktów liczy się umiejętność dopasowania oferty do klienta.
Model sprawdza się też dobrze w dynamicznej branży wzorniczej lub produktów funkcjonalnych. Przykładem są elementy wyposażenia wnętrz premium oraz akcesoria techniczne stosowane w konkretnych projektach architektonicznych. Szczególnie ważna jest tu możliwość zmiany specyfikacji jeszcze przed rozpoczęciem serii handlowej.
Aby uporządkować kryteria decyzyjne, warto zestawić kilka powtarzalnych czynników wpływających na wybór modelu operacyjnego.
| Kryterium | Sygnał dla MTO | Sygnał dla MTS |
|---|---|---|
| Typ produktu | wysoka personalizacja | standardowy wyrób |
| Sezonowość | skoki i niepewność | powtarzalne cykle |
| Konkurencja | Dyferencjacja oferty | dostępność od ręki |
| Marże | wyższa marża jednostkowa | niższa marża wolumenowa |
Jak czytać matrycę wyboru modelu?
W przypadku produktów standardowych klient zwraca szczególną uwagę na dostępność oraz konkurencyjną cenę. Masowa produkcja na zapas jest tu więc uzasadniona. Jeżeli jednak kieruje się głównie wariantywnością artykułów, zgodnością techniczną i możliwością personalizacji produktu, lepiej sprawdzi się MTO.
Sezonowość także przesuwa decyzję w stronę produkcji na zamówienie. Krótkie nieprzewidywalne piki sprzedażowe mogą prowadzić do nadwyżki produktowej, nawet jeśli łączny wolumen został oszacowany poprawnie.
Znaczenie marży i presji konkurencyjnej
MTO jest uzasadnione tam, gdzie zysk bardziej niż od skali sprzedaży, zależy od umiejętności dopasowania rozwiązania do odbiorcy. W segmencie przemysłowym klient często akceptuje dłuższy czas realizacji, jeśli wie, że otrzyma produkt zgodny ze swoimi oczekiwaniami. W przypadku podobnych produktów katalogowych firmy konkurują głównie ceną i czasem dostawy. Tutaj pełne przejście na MTO może skutkować często utratą części zamówień impulsywnych i realizowanych według zasady „dostępne od ręki”.
Synergia MTO i MTS
W wielu firmach najlepiej sprawdza się model hybrydowy, czyli połączenie produkcji na magazyn z produkcją na zamówienie. Bazowe komponenty są wytwarzane w trybie ciągłym, ale finalny produkt jest konfigurowany dopiero po wpłynięciu (i potwierdzeniu) zamówienia. Tak wygląda np. proces technologiczny szaf sterowniczych. Obudowy, listwy montażowe i wybrane aparaty elektryczne są przechowywane na magazynie. Z kolei wiercenie, okablowanie oraz kompletacja wyposażenia zgodnie ze specyfikacją klienta odbywa się dopiero po akceptacji zamówienia.
Podejście mieszane sprawdza się szczególnie w firmach, w których wiele produktów ma podobne lub identyczne BOM (Listy materiałowe), więc należy zadbać o ich dostępność. Pomaga w przypadku długiego czasu oczekiwania na dostawę towaru. Zapas bezpieczeństwa umożliwia szybszą realizację zamówień, nawet jeśli przedsiębiorca nie dysponuje magazynem wyrobów gotowych.
Wyzwania i ryzyka stosowania MTO
Model MTO wiąże się też z kilkoma wyzwaniami. Największe problemy pojawiają się na styku sprzedaży, zakupów, planowania i wykonania.
Dłuższy czas realizacji i presja ze strony klienta
Najbardziej odczuwalny jest dłuższy czas realizacji, jaki upływa od przyjęcia zamówienia do jego dostawy. Produkcja startuje dopiero po potwierdzeniu specyfikacji, opracowaniu odpowiedniej dokumentacji, rezerwacji zdolności produkcyjnych i często po zakupie materiałów. Tak więc klient nie dostaje produktu „od ręki”.
W relacjach B2B opóźnienie w dostawie pojedynczego komponentu może zablokować całe zamówienie i wydłużyć projekt. Chodzi tu zarówno o surowce podstawowe, jak i elementy specjalne: prowadnice, sterowniki, okucia lub określone warianty komponentów elektronicznych. To ryzyko można ograniczać, wdrażając odpowiednie zabezpieczenia. Najczęściej stosuje się tu bufory czasowe dla materiałów krytycznych, a kluczowe artykuły pobiera z kilku źródeł.
Warto też wiedzieć, że dla klienta większe znaczenie niż szybkość dostawy, ma to, czy firma potrafi określić przybliżony termin dostawy już na etapie oferty.
Wyższe koszty jednostkowe bez efektu skali
MTO oznacza zwykle wyższe koszty jednostkowe. Firma rzadziej korzysta z długich serii produkcyjnych, często przezbraja maszyny i kupuje surowce w niewielkich partiach. Krótsze przebiegi zwiększają udział kosztów przygotowawczo-zakończeniowych, a zakupy mniejszych wolumenów ograniczają pole do negocjacji z dostawcami.
Dobrze to widać w praktyce produkcyjnej. Jeżeli obrabiarka obsługuje serię kilkuset identycznych detali, koszt przezbrojenia rozkłada się szeroko; przy serii kilku sztuk ten sam koszt obciąża znacznie mniejszy wolumen zamówień. Podobny mechanizm działa w logistyce zaopatrzenia: mniejsze partie często wiążą się wyższą cenę zakupu za jednostkę materiału.
Trudne prognozowanie popytu i planowanie obciążenia
Choć w MTO kluczowe są potwierdzone zamówienia, prognozowanie również się liczy. Oszacować trzeba ogólne obciążenie wydziałów i zapotrzebowanie kompetencyjne zespołu, należy też nakreślić harmonogram dostępności maszyn. To potrzebne, ponieważ część decyzji kadrowych i inwestycyjnych należy podejmować przed rozpoczęciem produkcji. To jedno z największych wyzwań: jak przewidzieć popyt na produkty o tak różnych konfiguracjach?
Dużym wyzwaniem jest określenie czasu realizacji zleceń o bardzo różnej specyfice. Nawet dwa artykuły o zbliżonej wartości mogą mieć różny czas produkcji. Widać to na każdym etapie procesu technologicznego. Obsługa w lakierni jednego komponentu potrwa dwa dni, drugiego tydzień. Poza tym trudno, żeby jeden operatora obsługiwał każdą technologię. W MTO rośnie więc znaczenie macierzy kompetencji, w której jasno określa się poziom umiejętności poszczególnych pracowników.
Częste przezbrojenia i niższa stabilność procesu
Częste przezbrojenia wynikają ze elastycznej struktury zamówień. Zmiana narzędzi, programów CNC, ustawień parametrów procesu czy oprzyrządowania pomocniczego wydłuża przygotowanie stanowiska i zwiększa ryzyko odchyleń jakościowych w kolejnych zleceniach.
Poza tym w produkcji krótkoseryjnej na wszelkie zakłócenia wynikające m.in. z braku operatora na zmianę czy konieczności korekty dokumentacji są wprowadzane dynamicznie. Utrudnia to utrzymywanie stabilnego rytmu produkcji.
Wymagania wobec systemów ERP, MES i APS oraz kompetencji zespołu
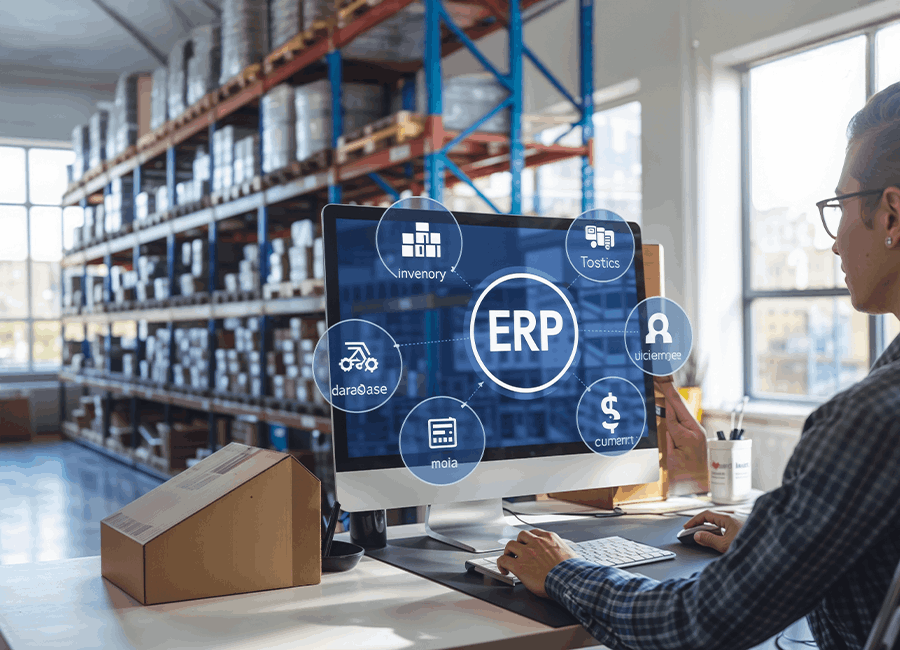
MTO wymaga odpowiednich narzędzi. Sam arkusz kalkulacyjny to zwykle za mało. Do kontrolowania konfiguracji produktów, terminów dostaw materiałów, dostępności ludzi oraz rzeczywistych postępów pracy na hali lepiej korzystać z systemów ERP, MES i APS.
ERP zapewnia spójność danych dot. zamówień i materiałów. W jednej bazie danych gromadzi zamówienia, listy materiałowe, stany magazynowe i dokumenty zakupowe. APS generuje scenariusze przebiegu produkcji oraz pomaga ustalać kolejność zleceń, uwzględniając moce gniazd roboczych, terminy dostaw i priorytety klientów. MES raportuje o wydajności maszyn produkcyjnych na podstawie informacji o czasie startu operacji, przestojach i brakach. Najlepsze efekty zapewnia integracja ERP – APS – MES, która automatyzuje proces wiązania zamówień z BOM-em, marszrutą oraz raportem o obciążeniu stanowiska.
Zintegrowane środowisko pracy tworzy system ERP Streamsoft Prestiż. Wbudowany algorytm APS automatyzuje proces układania harmonogramu produkcji, uwzględniając m.in. kalendarz zasobów (maszyny, ludzie, narzędzia, kooperanci). Integracja z MES jest wielopoziomowa (przyczyny przestojów, braki, ilość produktów). Dzięki niej wszystkie informacje dot. efektywności maszyn wyświetlają się obok ogólnych danych produkcyjnych na jednym panelu. Znacznie ułatwia to pracę kadrze zarządzającej oraz operacyjnej na produkcji.
Poza technologią potrzebne są też odpowiednie kompetencje w zespole. Planista MTO powinien rozumieć zależności technologiczne procesu produkcji. Handlowiec z kolei poprawnie zbierać wymagania klienta co do kształtu zamówień już podczas ofertowania. Mistrz produkcji powinien z kolei umieć pracować na danych bieżących, zamiast analizować wyłącznie stały plan tygodniowy.
Kluczowe kroki do wdrożenia Make to Order
Proces wdrożenia MTO ma kilka etapów.
Analiza operacyjna: zdolność produkcyjna, dostawcy, marże i systemy IT
Ocena zdolności produkcyjnej w MTO nie polega wyłączenie na obliczaniu efektywności pracy maszyn. Należy sprawdzić obciążenie gniazd o krytycznym znaczeniu, określić czasy przezbrojeń, a także dostępność kompetencji operatorskich oraz ilość zleceń pilnych. Firmy często odkrywają, że zakłócenia w procesie produkcji powoduje przeciążenie jednego procesu, na przykład montażu końcowego.
Równolegle analizuje się bazę dostawców. Przedsiębiorcy weryfikują, czy dotrzymują oni terminów wysyłki i są odporni na zmiany specyfikacji. Ważne, żeby ustalić ich minima logistyczne. Na tym etapie dobrze też pomyśleć o dywersyfikacji dostawców. Jeżeli komponent, od którego zależy terminowa realizacja, firma pobiera wyłącznie od jednego dostawcy, to znak, że MTO opiera się na kruchych podstawach.
Obowiązkowo należy też ustalić marże według typu konfiguracji. Część zamówień niestandardowych generuje wysoką sprzedaż nominalną, ale po odliczeniu pracy inżynieryjnej i logistycznej zyski są często niskie.
Na końcu tej fazy ocenia się systemy IT: czy ERP obsługuje wariantowość produktu, czy dane materiałowe są spójne i czy systemy planowania uwzględniają aktualne marszruty. Jeśli indeksy materiałowe są zdublowane, albo czasy operacji bazują na nieaktualnych normatywach, nawet dobry APS wygeneruje błędny plan.
Efektywna realizacja zamówień i komunikacja z klientem
Proces zbierania wymagań od klienta warto ustandaryzować. Inaczej handlowcy mogliby sprzedawać warianty produktu, których firma nie jest w stanie wyprodukować. Dobrze działa tu konfigurator online powiązany z regułami produktowymi. Rozwiązanie blokuje niekompatybilne opcje podczas tworzenia oferty.
Przejrzystość na wszystkich etapach kontaktu z klientem zapewnia CRM. Narzędzie porządkuje kolejne wersje oferty i zadania wykonywane w ramach obsługi klienta. To szczególnie ważne przy sprzedaży B2B z dłuższym cyklem decyzyjnym, gdzie zmiana jednego parametru może wpłynąć m.in. na cenę końcową i termin realizacji zamówienia. Z kolei SLA porządkują komunikację wewnętrzną oraz zewnętrzną: określają czas odpowiedzi działu technologicznego na zapytanie handlowe, maksymalny czas potwierdzenia terminu czy sposób obsługi zmian po akceptacji zamówienia. Praktyczny efekt daje także rozdzielenie etapów „wycena”, „konfiguracja techniczna” i „potwierdzenie realizacji”.
Elastyczny łańcuch dostaw: JIT, WMS i partnerstwo z dostawcami
Elastyczny łańcuch dostaw w MTO wymaga stosowania zasady Just in Time (dostawa dokładnie na czas) tam, gdzie dostawę materiału można zsynchronizować z harmonogramem produkcji bez wstrzymywania procesu. W tym celu precyzyjnie określa się, w przypadku których pozycji taka strategia się sprawdzi. Nadają się do tego np. elementy standardowe z krótkim czasem dostawy, kupowane pod uruchomiony plan.
Tę strategię wspiera WMS. System zarządza lokalizacją komponentów przypisanych do konkretnych zleceń oraz kolejnością kompletacji. Narzędzie pomaga w jednoczesnej realizacji wielu zamówień, gdzie bez dokładnej identyfikowalności łatwo o pomyłkę podczas rozdzielania surowców na hali produkcyjnej.
Trzeci filar opiera się na partnerstwie zakupowym, zastępującym transakcyjne podejście do każdego zamówienia. Umowy ramowe, rezerwacja mocy u kooperanta czy wspólna analiza prognozy obciążenia zapewniają większą stabilność niż jednorazowe zakupy interwencyjne.
Implementacja narzędzi IT: ERP, APS/MES i konfigurator produktu
Ważny jest wybór ERP, który zapewni obsługę produktów wielowariantowych, konfigurowanych wg różnych reguł. Narzędzie powinno monitorować koszty zamówienia i automatycznie łączyć dane o sprzedaży, zakupach, planach materiałowych i finansowych.
APS pomaga generować skuteczne harmonogramy produkcji, uwzględniając zdolności zasobów oraz częste zmiany priorytetów. MES domyka pętlę wykonania, rejestrując różnice między planowanym, a rzeczywistym czasem realizacji operacji. Integracja tych warstw ma sens wtedy, gdy dane przepływają dwukierunkowo. ERP przesyła informacje o zleceniu i terminach dostawy materiałów do MES, który zwraca informacje o poziomie realizacji prac. Dane są potrzebne do aktualizacji planu oraz kalkulacji kosztu rzeczywistego.
Szczególnej uwagi wymaga konfigurator produktu łączący obszar sprzedaży z technologią. Dobrze zaprojektowany dostarcza poza ofertą handlową, także parametry potrzebne do utworzenia list materiałowych oraz marszruty – kluczowe elementy skutecznego planu produkcji.
Szkolenia i zmiana kultury organizacyjnej
Poza narzędziami MTO wymaga także zmiany sposobu pracy zespołów. Handlowcy muszą rozumieć ograniczenia konfiguracji i konsekwencje obietnic terminowych. Planiści powinni zwracać szczególną uwagę na bieżące priorytety, zamiast pracować w sztywnym rytmie seryjnym. Produkcja musi traktować większą zmienność kolejki zleceń jako normalny element środowiska pracy.
Szkolenia powinny uwzględniać zarówno obsługę systemów ERP, APS czy MES, jak i scenariusze procesowe: co dzieje się po zmianie parametrów zamówienia, kiedy eskalować ryzyko materiałowe oraz kto zatwierdza odstępstwa od standardowej marszruty.
Metryki i KPI dla efektywnego MTO
KPI w modelu MTO powinny zapewniać wgląd w szybkość przepływu zamówień, czas dostawy produktów do klienta końcowego, rotację środków finansowych, koszt obsługi pojedynczego zlecenia oraz realne odczucia klienta po dostawie. W systemie MTO kompleksowy obraz wydajności zapewnia pięć wskaźników: Lead Time, On-Time Delivery, Cash-to-Cash Cycle, Cost per Order, a także miary satysfakcji takie jak NPS i CSAT.
Lead Time: jak mierzyć czas od zamówienia do dostawy i jak go skracać ?
Lead Time w MTO uwzględnia czas od momentu potwierdzenia zamówienia do dostawy. W bardziej rygorystycznych systemach także etap walidacji danych i akceptacji technicznej. W obliczenia dobrze włączyć medianę oraz percentyl 90, ponieważ sam średni czas zamazuje znaczenie zleceń realizowanych z ponad przeciętną szybkością oraz tych wyjątkowo złożonych.
W praktyce warto rozbić wskaźnik na cztery odcinki czasu: potwierdzenia specyfikacji, oczekiwania na materiały, produkcji oraz wysyłki. Taki podział zapewnia wgląd w źródło opóźnień, lecz jednocześnie pozwala oddzielić problemy zakupowe od tych związanych z infrastrukturą i wydajnością gniazd roboczych.
Optymalizacja lead time w MTO rzadko ogranicza się do przyspieszenia pracy na hali. Dużo lepszy efekt zapewnia standaryzacja reguł konfiguracji, zmiany sposobu akceptacji oferty oraz harmonogramowania APS. To ostatnie najlepiej przeprowadzać z uwzględnieniem rzeczywistej dostępności materiałów.
On-Time Delivery Rate: terminowość dostaw i poziomy referencyjne
On-Time Delivery Rate dostarcza informacji, jaki procent zamówień jest dostarczany w terminie uzgodnionym z klientem. W MTO termin doręczenia może też oznaczać datę gotowości do odbioru ex works (zakończenie produkcji). Do rzetelnego pomiaru potrzebne są co najmniej trzy filtry: dla nowych zamówień, dla zmian zgłoszonych przez klienta po akceptacji oraz dla opóźnień wynikających z braków materiałowych.
Dzięki temu wskaźnik rozróżnia, kiedy dłuższy czas dostawy wynika z renegocjacji konfiguracji, kiedy z błędu popełnionego podczas planowania, a kiedy po prostu ze zbyt optymistycznej daty obiecanej przez dział handlowy. Benchmark zależy od branży i zmienności produktu, ale w wielu operacjach B2B poziom poniżej 85% oznacza już problem systemowy z planowaniem lub zaopatrzeniem.
Cash-to-Cash Cycle: kiedy kapitał wraca do firmy
Cash-to-Cash Cycle pokazuje, ile czasu minęło od zakupu materiałów pod produkcję do uzyskania zysku za zrealizowane zamówienia. Standardowy wzór to:
długość cyklu zapasu + długość cyklu należności – cykl zobowiązań długoterminowych.
W MTO warto analizować go z podziałem na zamówienia i konkretne grupy klientów.
Taki podział ujawnia istotne różnice w rozkładzie kosztów. Dwa kontrakty o podobnej wartości sprzedaży mogą wiązać się z zupełnie innymi wydatkami. Jeden może mieć krótki termin płatności, a do jego wykonania wystarczą materiały ogólnodostępne. Do realizacji drugiego potrzebne są specjalne komponenty importowane z za granicy, a sposób finansowania należy oprzeć o długi kredyt kupiecki (odroczona płatność).
Skracanie Cash-to-Cash w MTO opiera się o trzy filary: zaliczki, minimalizowanie czasu magazynowania materiałów przed produkcją oraz szybsze wystawianie faktury po doręczeniu zamówienia.
Cost per Order: koszt pojedynczego zlecenia i wykrywanie nierentownych realizacji
Cost per Order oznacza całkowity koszt obsługi jednego zamówienia, uwzględniający materiały bezpośrednie, robociznę oraz koszty pośrednie związane z konfiguracją techniczną, planowaniem, logistyką i jakością. W MTO stosowanie tego KPI ma sens, gdy kalkulacja uwzględnia zmienność konfiguracji, a nie jedną uśrednioną stawkę dla wszystkich zleceń.
Dobra praktyka polega na rozbijaniu kosztu na mniejsze partie przypisane do konkretnych etapów procesu: ofertowanie i definiowanie wymagań, zakupy niestandardowe, realizacja produkcji oraz obsługa posprzedażowa. Ułatwia to wykrywanie zleceń, które są atrakcyjne sprzedażowo tylko pozornie.
Planowy koszt zamówienia dobrze porównać z kosztem rzeczywistym po zakończeniu zlecenia. Jeśli odchylenia są częste dla określonego typu produktów to znak, że problem leży w normatywach czasu operacji, lub niedoszacowaniu prac realizowanych poza halą produkcyjną.
NPS i CSAT: satysfakcja klienta jako sygnał retencji
NPS mierzy skłonność klienta do polecania dostawcy, a CSAT zadowolenie po konkretnej interakcji ze sprzedawcą, np. realizacji zamówienia. W MTO oba wskaźniki pełnią różne funkcje: CSAT szybciej wychwytuje problemy operacyjne dotyczące komunikacji w zespole projektowym, NPS z kolei pokazuje siłę relacji długoterminowej.
W celu otrzymania wiarygodnego pomiaru ankiety CSAT należy wysyłać klientom bezpośrednio po dostawie lub uruchomieniu produktu. Badania powinny dotyczyć kilku kwestii: zgodności wykonania z projektem, jakości komunikacji oraz możliwości wprowadzania zmian.
Zależność między satysfakcją a retencją klientów widać w MTO podczas kolejnych projektów dla tych samych odbiorców.
Postaw na zintegrowany system produkcji i korzystaj z MTO
Make to Order pomaga organizować produkcję w warunkach zmiennego popytu, w firmach, które oferują wiele artykułów w różnych wariantach. Elastyczny model wspiera pracę, zarówno podczas przygotowania (m.in.: konfiguracja produktu, planowanie materiałowe), jak i samej realizacji produkcji (np. kontrola przebiegu, rozliczanie). Przebieg prac jest zawsze ustalany z uwzględnieniem specyfiki zamówienia określanej wspólnie z klientem. Każdy artykuł od razu ma swojego odbiorcę, więc ryzyko nierentownej nadprodukcji znacznie maleje.
Produkcja w modelu MTO wymaga spójnej komunikacji między działem sprzedaży, zaopatrzenia i produkcji, a także zintegrowanego planowania. Trzeba też na bieżąco kontrolować KPI, takie jak lead time, OTD czy cost per order. Przydaje się tu system ERP Streamsoft Prestiż z rozbudowanym modułem Zarządzania Produkcją, Narzędzie zapewnia optymalne warunki dla produkcji w modelu MTO, wspierając przebieg kluczowych operacji na styku sprzedaży, logistyki i produkcji.
Pobierz katalog modułu Zarządzanie Produkcją i dowiedz się więcej.